견적·데모 문의
MRSm Corner R
홈 › 제품소개 › 머신비전 › Software
Software#SEIL TECHNO

MRSm Corner R

인서트 코너 R 자동 측정 모듈 · 버튼 한 번으로 코너 반경(Rε) 측정

절삭 인서트(CNMG·SNMG 등)의 코너 반경을 역광 실루엣에서 완전 자동으로 측정하는 MRSm 모듈입니다. 측정 영역을 따로 지정할 필요 없이 버튼 한 번이면 약 0.5초 안에 R 값과 OK/NG 판정이 나옵니다.

개발㈜세일테크노 (자체 개발) — MRSm 측정 모듈
측정 대상절삭 인서트 코너 반경(Rε), 코너 각도
측정 방식역광 실루엣 외곽선 → 직선 엣지 피팅 → 호 포인트 필터링 → RANSAC + 최소제곱 원 피팅
측정 시간약 0.3~0.5초 (버튼 1회)
주요 특징작동 화면사용 가이드실측 검증사양적용 분야

주요 특징

01

버튼 한 번, 완전 자동

작업자가 측정 영역(ROI)을 정하지 않습니다. Measure 버튼을 누르면 약 0.3~0.5초 뒤 R 값이 표시되고 아래 측정 목록에 자동으로 기록됩니다.

02

작업자에 따라 달라지지 않는 반복성

같은 인서트를 5회 반복 측정했을 때 측정값 범위가 약 5 µm로, 3점 수동·엣지 호 측정(37~64 µm)보다 훨씬 좁습니다. 항상 같은 알고리즘으로 계산합니다.

03

오측정 자동 거부

기하학적 교차 검증(Cross-val)과 R 값 상한 검사로 명백히 잘못된 결과는 출력하지 않고 'No result'로 표시합니다. 피팅 잔차(RMS)와 사용 포인트 수도 함께 보여 줍니다.

04

ISO 형번 내장 · OK/NG 판정

CNMG·DNMG·VNMG·SNMG·TNMG·WNMG 21개 형번을 고르면 형상과 명목 R이 자동 입력되고, 허용 오차 기준으로 OK/NG를 판정합니다. 형번 없이 AUTO로도 측정합니다.

반복 측정 비교

같은 인서트 코너를 방법별로 5회씩 반복 측정해 측정값 범위(최대 − 최소)를 비교했습니다. (세일테크노 사내 시험, 2026년 11월)
~5µmCorner R 자동 측정 — 5회 측정값 범위
37~64µm기존 방법(3점 수동 · 엣지 호 24스캔) 범위
0.5초 이내버튼을 누른 뒤 결과 표시까지
300+pts원 피팅에 쓰는 호(arc) 포인트 수
기존 엣지 호 측정은 밝기 변화가 가장 큰 지점을, Corner R 자동 측정은 실루엣 경계를 기준으로 하므로 절댓값은 수십 µm 다를 수 있습니다. 이는 측정 기준의 차이이며, 비교 항목은 반복 정밀도입니다. 배율을 높이면 반복 측정 범위는 더 좁아집니다.

작동 화면

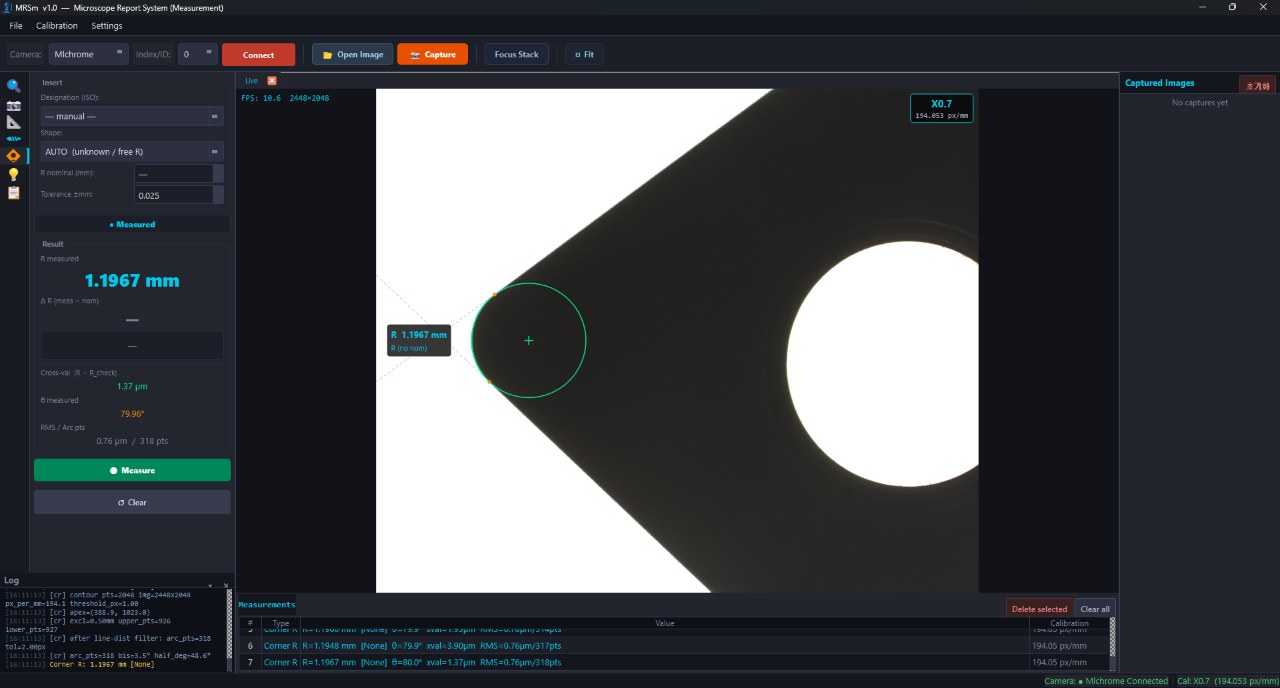
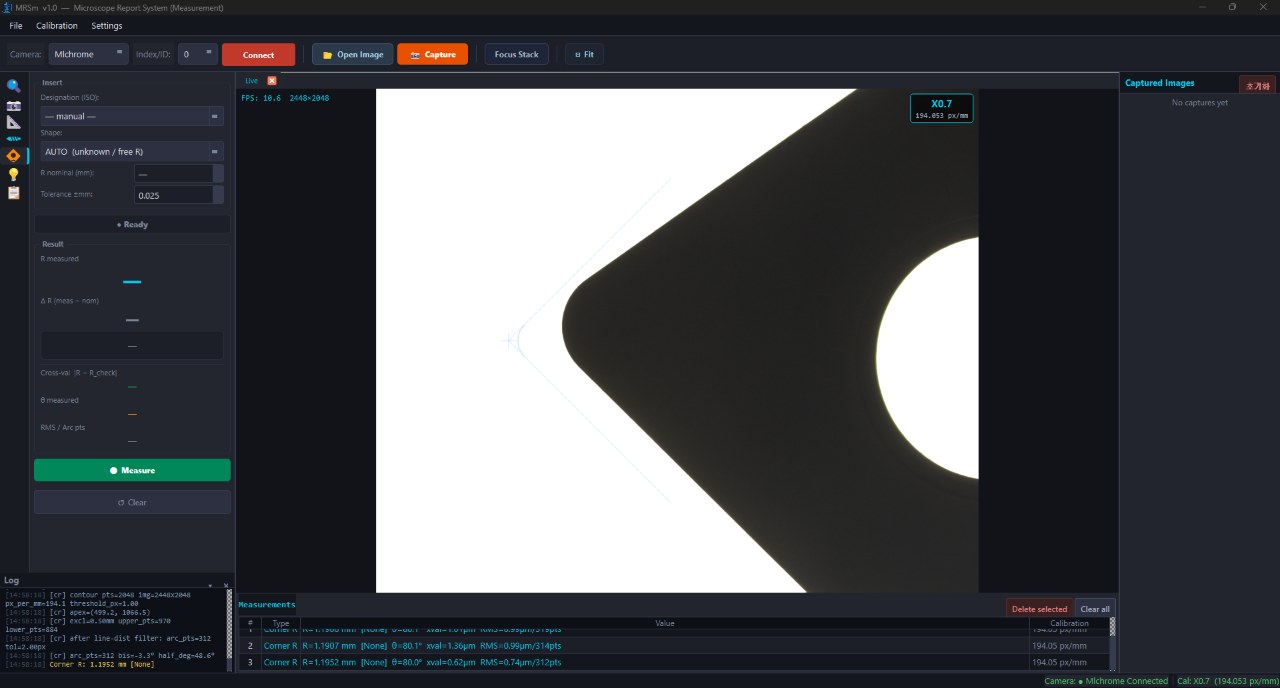
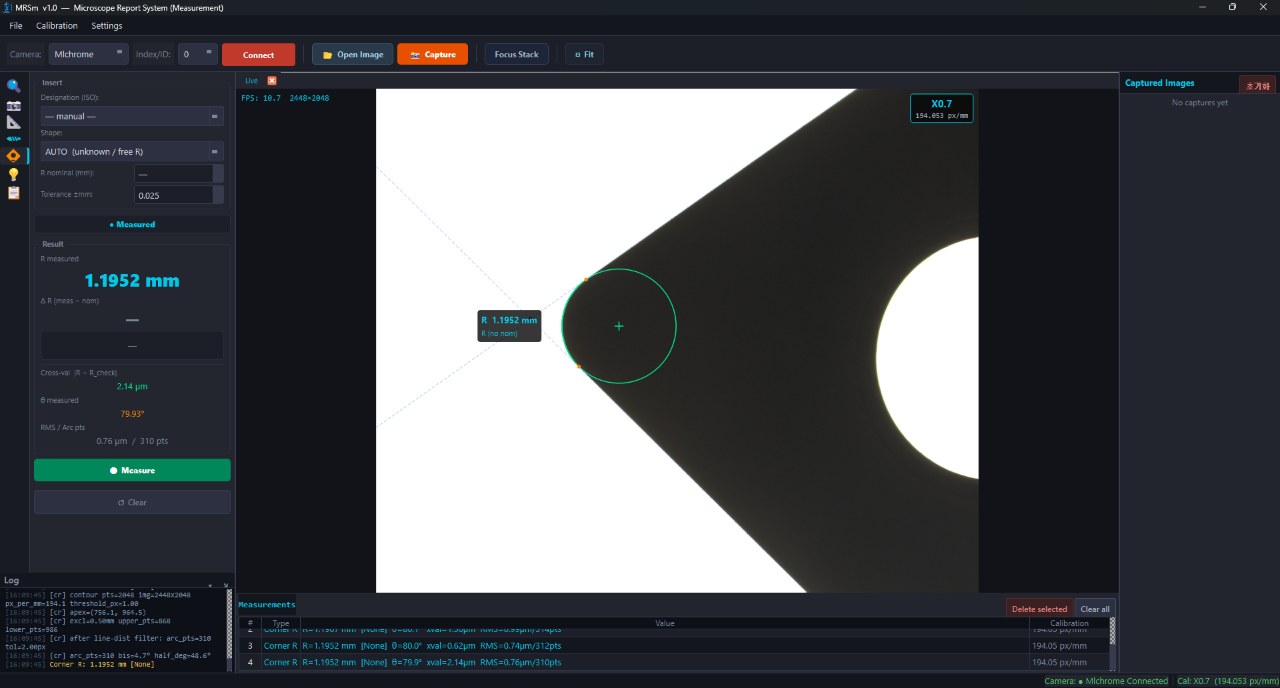
실제 프로그램 화면입니다. (배율 X0.7, 194.053 px/mm, 역광 조명)

코너 R 측정 결과
코너 R 측정 결과

피팅된 원(초록)과 접점(주황), 두 직선 엣지(파선)를 영상 위에 겹쳐 보여 줍니다. 왼쪽에 R 측정값·교차 검증 오차·각도·RMS가 표시됩니다.

측정 전 — 가이드 오버레이
측정 전 — 가이드 오버레이

Corner R 탭을 고르면 라이브 화면에 코너 위치(십자)와 직선 엣지·호 가이드가 나타납니다.

반복 측정
반복 측정

인서트 위치가 바뀌어도 같은 R 값이 나옵니다. 결과는 아래 Measurements 표에 쌓입니다.

사용 가이드

측정 원리부터 배치 방법, 옵션, 결과 읽는 법, 측정 절차까지 순서대로 정리했습니다. 그림을 누르면 크게 볼 수 있습니다.

STEP 01

측정 원리

카메라 영상에서 인서트 외곽선을 픽셀 단위로 추출한 뒤, 두 직선 엣지를 피팅하고 그 교점(가상 꼭짓점)을 기준으로 호(arc) 구간만 골라냅니다. 골라낸 300~500개 포인트에 RANSAC + 최소제곱 원 피팅을 적용해 R을 계산합니다.

  • 실루엣 외곽선 추출 → 직선 엣지 피팅 → 호 포인트 필터링 → RANSAC 원 피팅 → 교차 검증 → R 값 출력
  • 전체 처리 약 0.5초 이내
  • 교차 검증으로 오측정을 자동으로 걸러 냄
STEP 02

화면 가이드 오버레이

Corner R 탭을 선택하면 라이브 화면에 반투명 배치 가이드가 자동으로 나타납니다. 측정이 끝나면 가이드는 사라지고 측정 결과(원·접점·직선)가 표시됩니다.

  • ① 십자 — 코너(꼭짓점) 목표 위치. 화면 왼쪽 가운데에 두는 것을 권장
  • ② 대각선 파선 — 인서트 직선 엣지의 예상 방향. 두 선이 V자로 만나는 곳이 코너
  • ③ 호 파선 — R nominal을 넣으면 실제 크기로, AUTO에서는 비례 크기로 표시
STEP 03

인서트 배치 방향

인서트 코너가 왼쪽을 향하고, 밝은 배경(역광 광원)이 왼쪽에 오도록 놓습니다. 인서트는 어두운 실루엣으로 보여야 합니다.

  • 코너가 왼쪽 · 배경이 왼쪽 — 측정 가능
  • 코너가 오른쪽을 향하면 측정 불가 → 인서트를 돌려 놓기
  • 양쪽 직선 엣지가 모두 화면 안에 있어야 함 — 한쪽이 잘리면 직선 피팅 실패
  • 가이드의 V자 꼭짓점(십자)에 코너를 맞추면 안정적으로 측정
STEP 04

측정 옵션

Insert 패널에서 형번·형상·명목 R·허용 오차를 정합니다. 옵션을 비워 두고 AUTO로도 측정할 수 있으며, 명목 R을 넣으면 편차(ΔR)와 OK/NG 판정이 켜집니다.

  • Designation (ISO) — 형번을 고르면 Shape·R nominal 자동 입력. '— manual —'은 직접 입력
  • Shape — AUTO는 영상에서 각도 자동 감지. CNMG 80° · DNMG 55° · VNMG 35° · SNMG 90° · TNMG 60° · WNMG 80° 선택 시 각도 고정
  • R nominal (mm) — 입력하면 가이드에 실제 크기로 표시되고 ΔR · OK/NG 활성화
  • Tolerance ±mm — |R 측정값 − R nominal| ≤ 허용 오차이면 OK (기본값 ±0.025 mm)
STEP 05

등록된 ISO 형번

Designation 목록에서 고를 수 있는 형번은 21종입니다. 목록에 없는 형번은 세일테크노에 요청하시면 추가 등록해 드립니다.

  • CNMG — 120404 · 120408 · 120412 · 120416 · 160612
  • DNMG — 110404 · 110408 · 150604 · 150608 · 150612
  • TNMG — 160404 · 160408 · 160412 · 220408
  • SNMG — 090308 · 120408 · 120412
  • VNMG — 160404 · 160408
  • WNMG — 080408 · 080412
  • 형번 끝 두 자리가 명목 R (예: 08 → 0.8 mm, 12 → 1.2 mm)
STEP 06

결과 항목 읽는 법

R 측정값과 함께 신뢰도를 판단할 수 있는 값들이 표시됩니다. R 값 색은 명목값 미설정이면 파랑, OK면 초록, NG면 빨강입니다.

  • R measured — 최종 측정값 (RANSAC 원 피팅 결과)
  • ΔR — 명목 R 대비 편차와 OK/NG (명목 R 미입력 시 표시 안 됨)
  • Cross-val — 기하학적 교차 검증 오차. 낮을수록 신뢰도 높음, 보통 50 µm 미만이면 양호
  • θ measured — 자동 감지한 인서트 각도 (CNMG 약 80°, SNMG 약 90°)
  • RMS / Arc pts — 피팅 잔차와 사용 포인트 수. RMS 2 µm 미만, 100 pts 이상이면 신뢰할 수 있는 측정
STEP 07

측정 절차

역광 조명과 캘리브레이션만 맞춰 두면, 인서트를 놓고 버튼을 누르는 것으로 측정이 끝납니다.

  • 1. 역광 조명 설정 — 광원이 인서트 뒤쪽에 오도록, 인서트가 어두운 실루엣으로 보이게
  • 2. 캘리브레이션 확인 — 화면 오른쪽 위 배율 표시(예: X0.7 / 194.053 px/mm)
  • 3. 왼쪽 도구 패널에서 Corner R 탭 선택 → 가이드 오버레이 표시
  • 4. 십자 위치에 절삭 코너가 오도록 인서트 배치 (코너는 왼쪽, 양쪽 직선 엣지는 화면 안)
  • 5. (선택) Shape · R nominal · Tolerance 설정
  • 6. Measure 클릭 — 약 0.3~0.5초 후 결과와 측정 오버레이 표시
  • 7. R 값과 Cross-val · RMS 확인 — 결과는 Measurements 표에 자동 기록
  • 8. Clear로 초기화 후 다음 코너 측정 (Clear all로 표 전체 초기화)
STEP 08

적용 범위와 제한사항

역광 실루엣으로 보이는 표준 형상 인서트의 절삭 코너를 대상으로 합니다.

  • 적용 — 역광 조명의 인서트 실루엣, 절삭 코너(예각), CNMG·SNMG·DNMG 등 표준 형상
  • 적용 — 배율 X0.7~X2.0 (약 190~580 px/mm), R 0.4~2.4 mm
  • 제한 — 코너가 오른쪽을 향하면 측정 불가 (인서트를 돌려 놓기)
  • 제한 — 100° 이상 둔각 코너, 직선 엣지 한쪽이 화면 밖으로 잘린 경우
  • 제한 — 반사광(위에서 비추는) 조명 조건에서는 사용 불가
  • 제한 — R 0.2 mm 미만 초미세 코너는 픽셀 해상도 한계로 부정확할 수 있음

제품 소개

MRSm Corner R은 세일테크노의 현미경 측정 소프트웨어 MRSm에 들어 있는 인서트 코너 R 자동 측정 모듈입니다. 코너 R은 직선과 원호의 경계가 뚜렷하지 않아, 사람이 점을 찍거나 측정 영역을 정하면 그때마다 값이 흔들립니다.

MRSm Corner R은 작업자의 선택 없이 외곽선 추출 → 직선 엣지 피팅 → 호 구간 선별 → 원 피팅 → 교차 검증을 항상 같은 순서로 계산합니다. 그래서 누가 측정해도 결과가 같고, 반복 측정 범위가 기존 방법보다 훨씬 좁습니다.

측정할 인서트와 사용 중인 현미경·카메라를 알려 주시면 샘플 이미지로 먼저 측정해 보여 드립니다.

주요 사양

개발㈜세일테크노 (자체 개발) — MRSm 측정 모듈
측정 대상절삭 인서트 코너 반경(Rε), 코너 각도
측정 방식역광 실루엣 외곽선 → 직선 엣지 피팅 → 호 포인트 필터링 → RANSAC + 최소제곱 원 피팅
측정 시간약 0.3~0.5초 (버튼 1회)
반복성5회 측정값 범위 약 5 µm (사내 시험, 배율이 높을수록 좁아짐)
측정 범위R 0.4~2.4 mm, 배율 X0.7~X2.0 (약 190~580 px/mm)
내장 형상AUTO, CNMG, DNMG, VNMG, SNMG, TNMG, WNMG
내장 형번ISO 형번 21종 (추가 등록 가능)
판정명목 R 대비 ΔR, 허용 오차 OK/NG (기본 ±0.025 mm)
결과 기록Measurements 표 자동 기록 (R, 각도, 교차 검증, RMS, 포인트 수, 배율)
운영 환경Windows 10 / 11 (64-bit), MRSm v1.0

※ 사양은 제조사 사정에 따라 예고 없이 변경될 수 있습니다. 상세 사양은 브로셔를 참고하거나 문의해 주세요.

적용 분야

인서트 코너 R 측정절삭공구 입고·출하 검사인서트 연삭·재연마 품질 확인공구 제조 공정 검사

함께 보면 좋은 제품

어떤 장비가 맞을지 고민되시나요?

시료를 보내주시거나 방문하시면 직접 비교 시연해 드립니다.